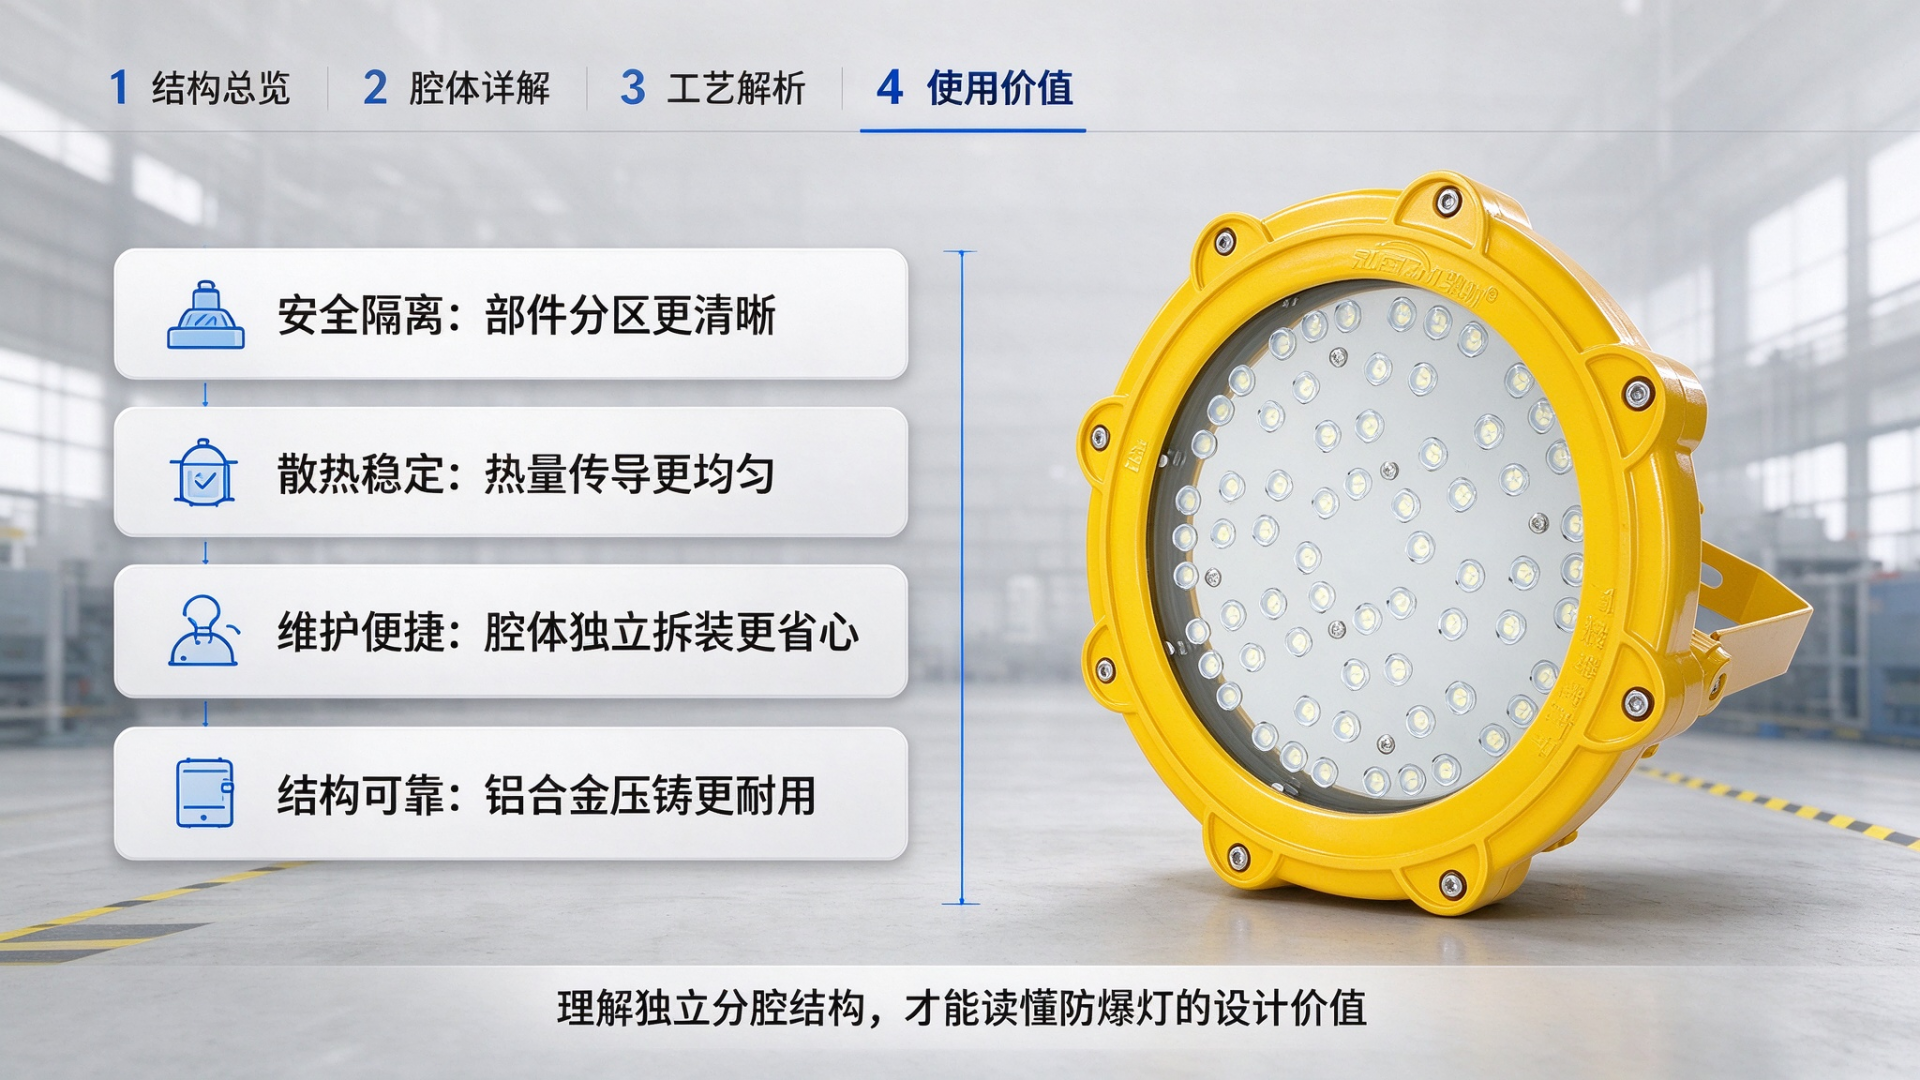
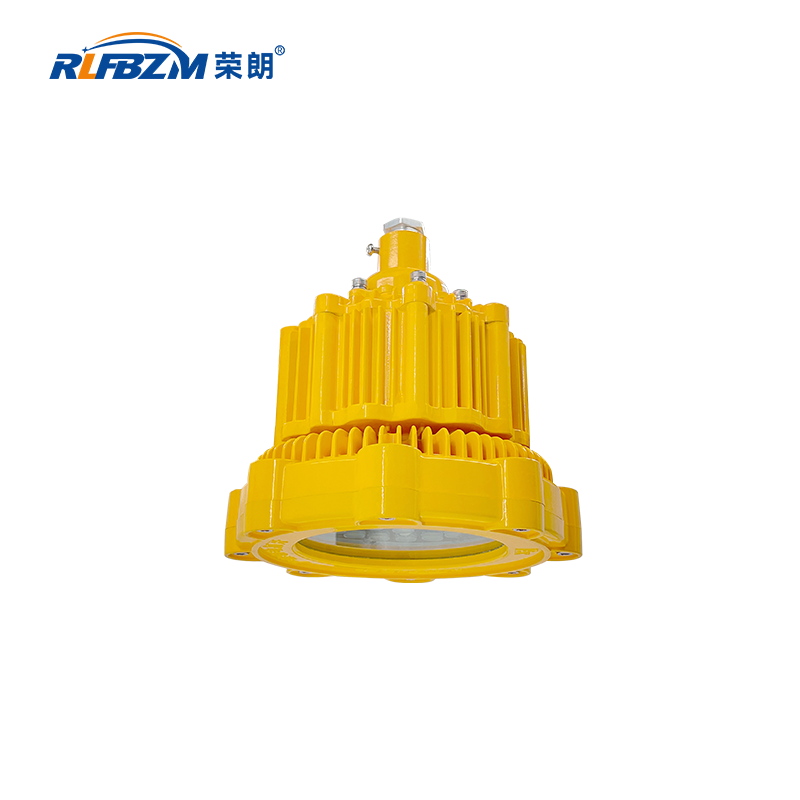
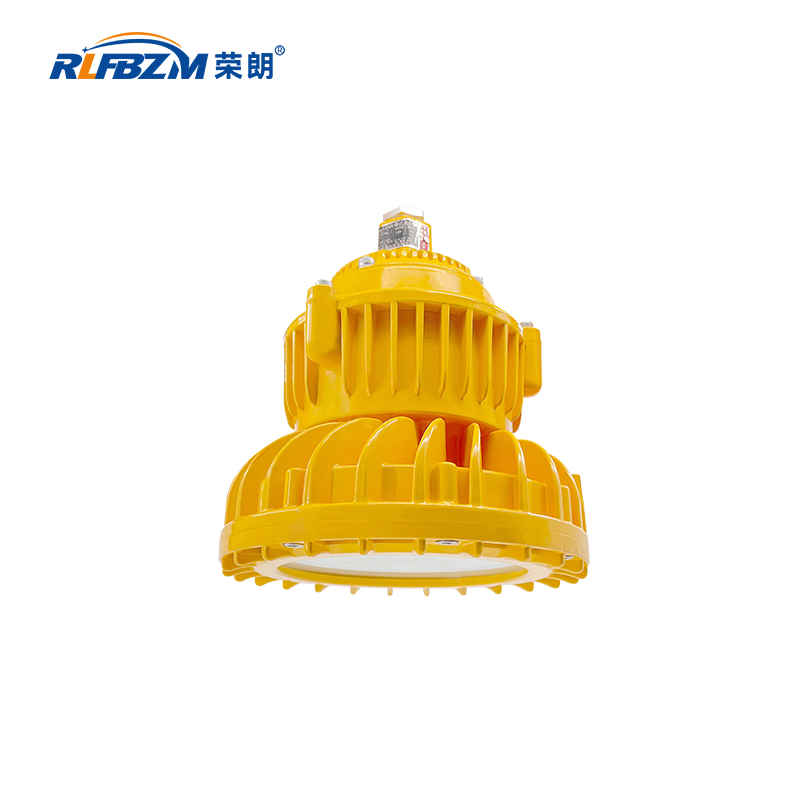
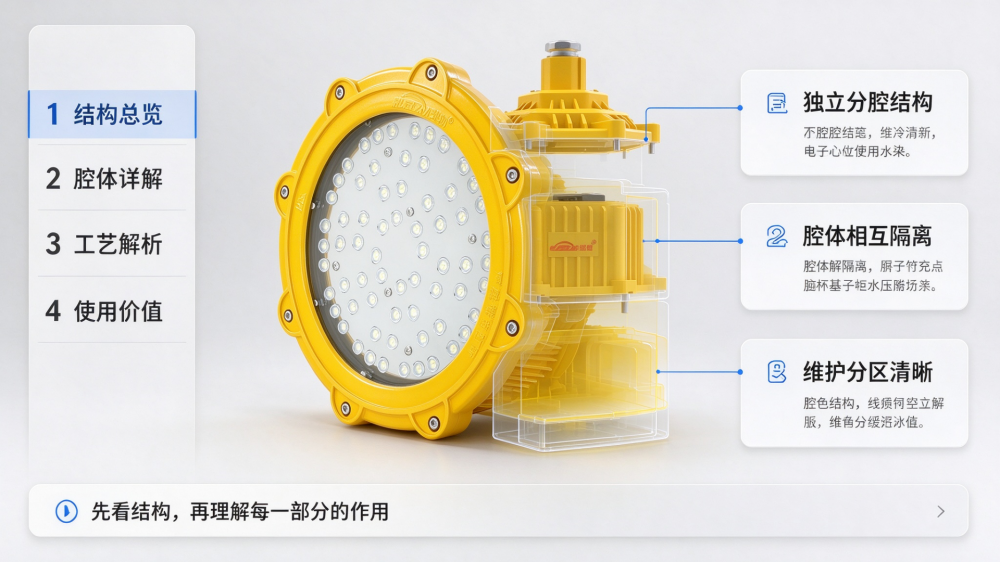
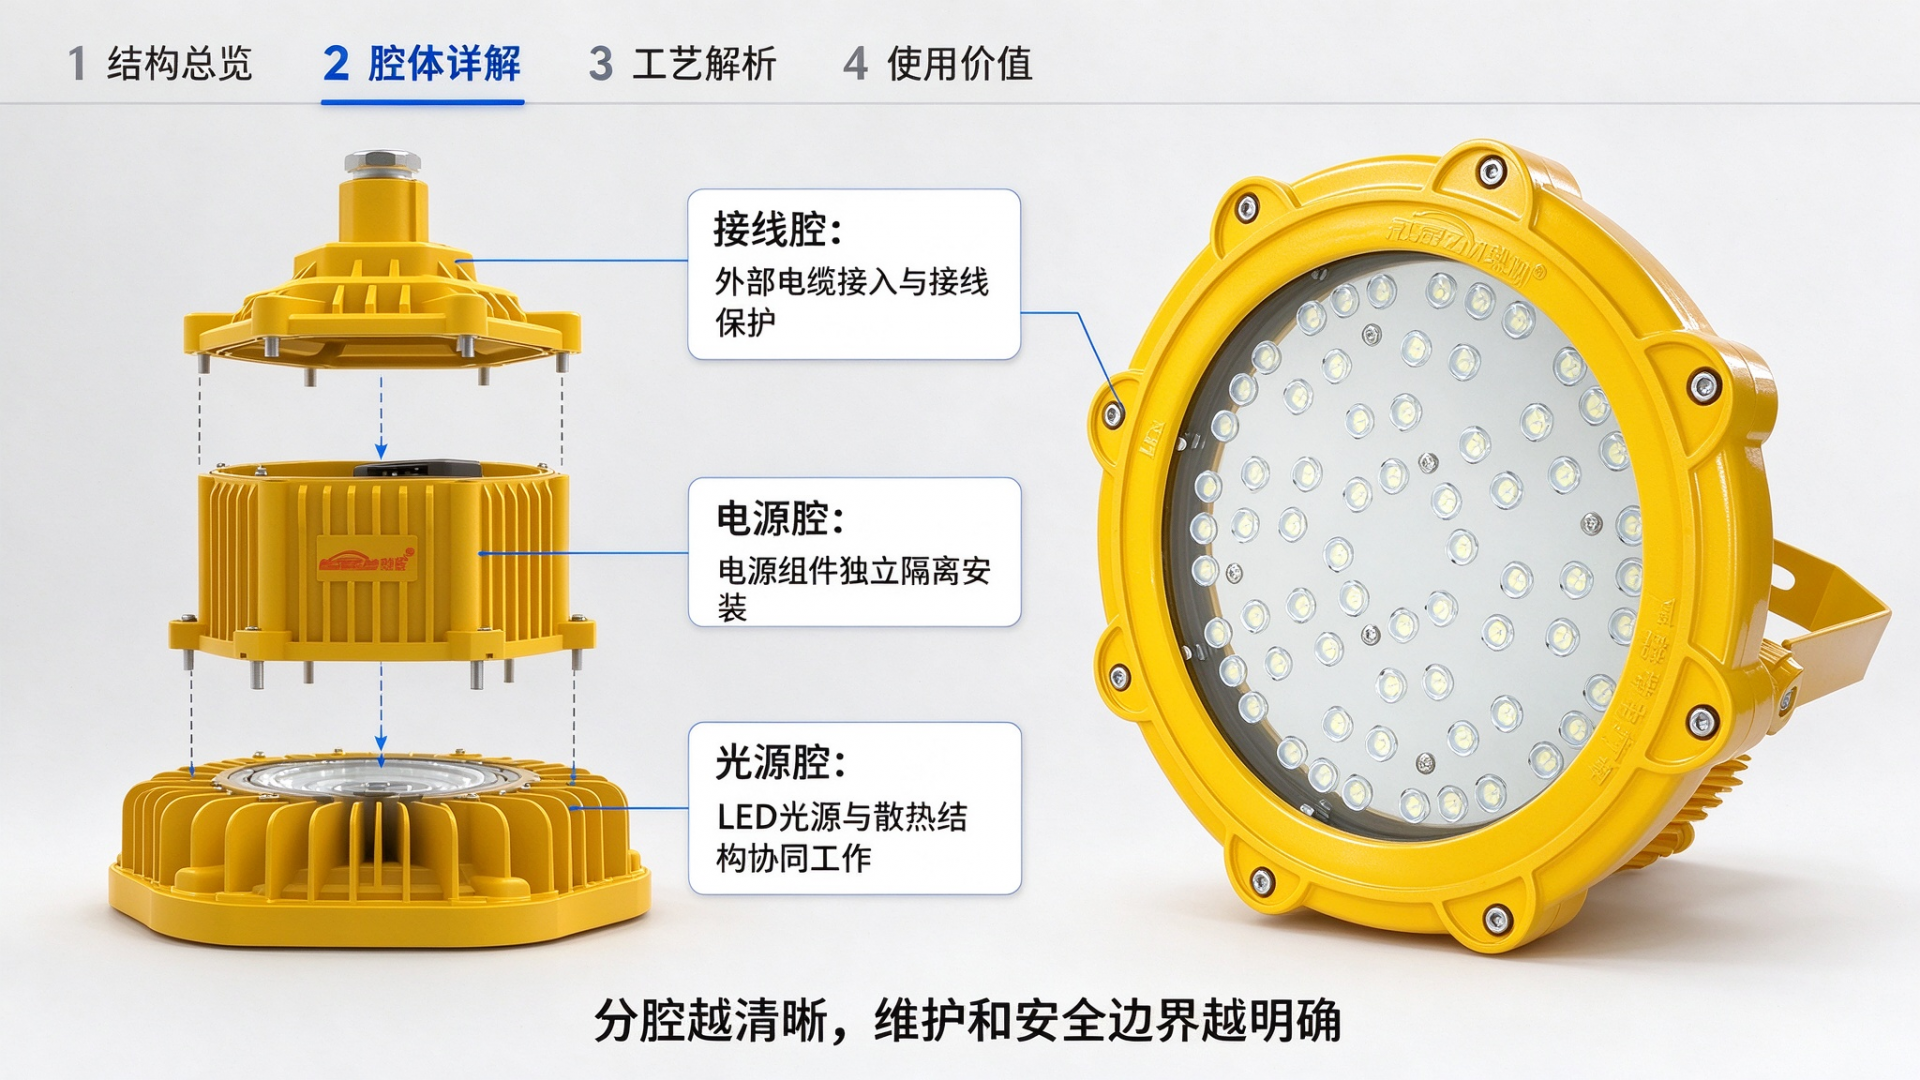
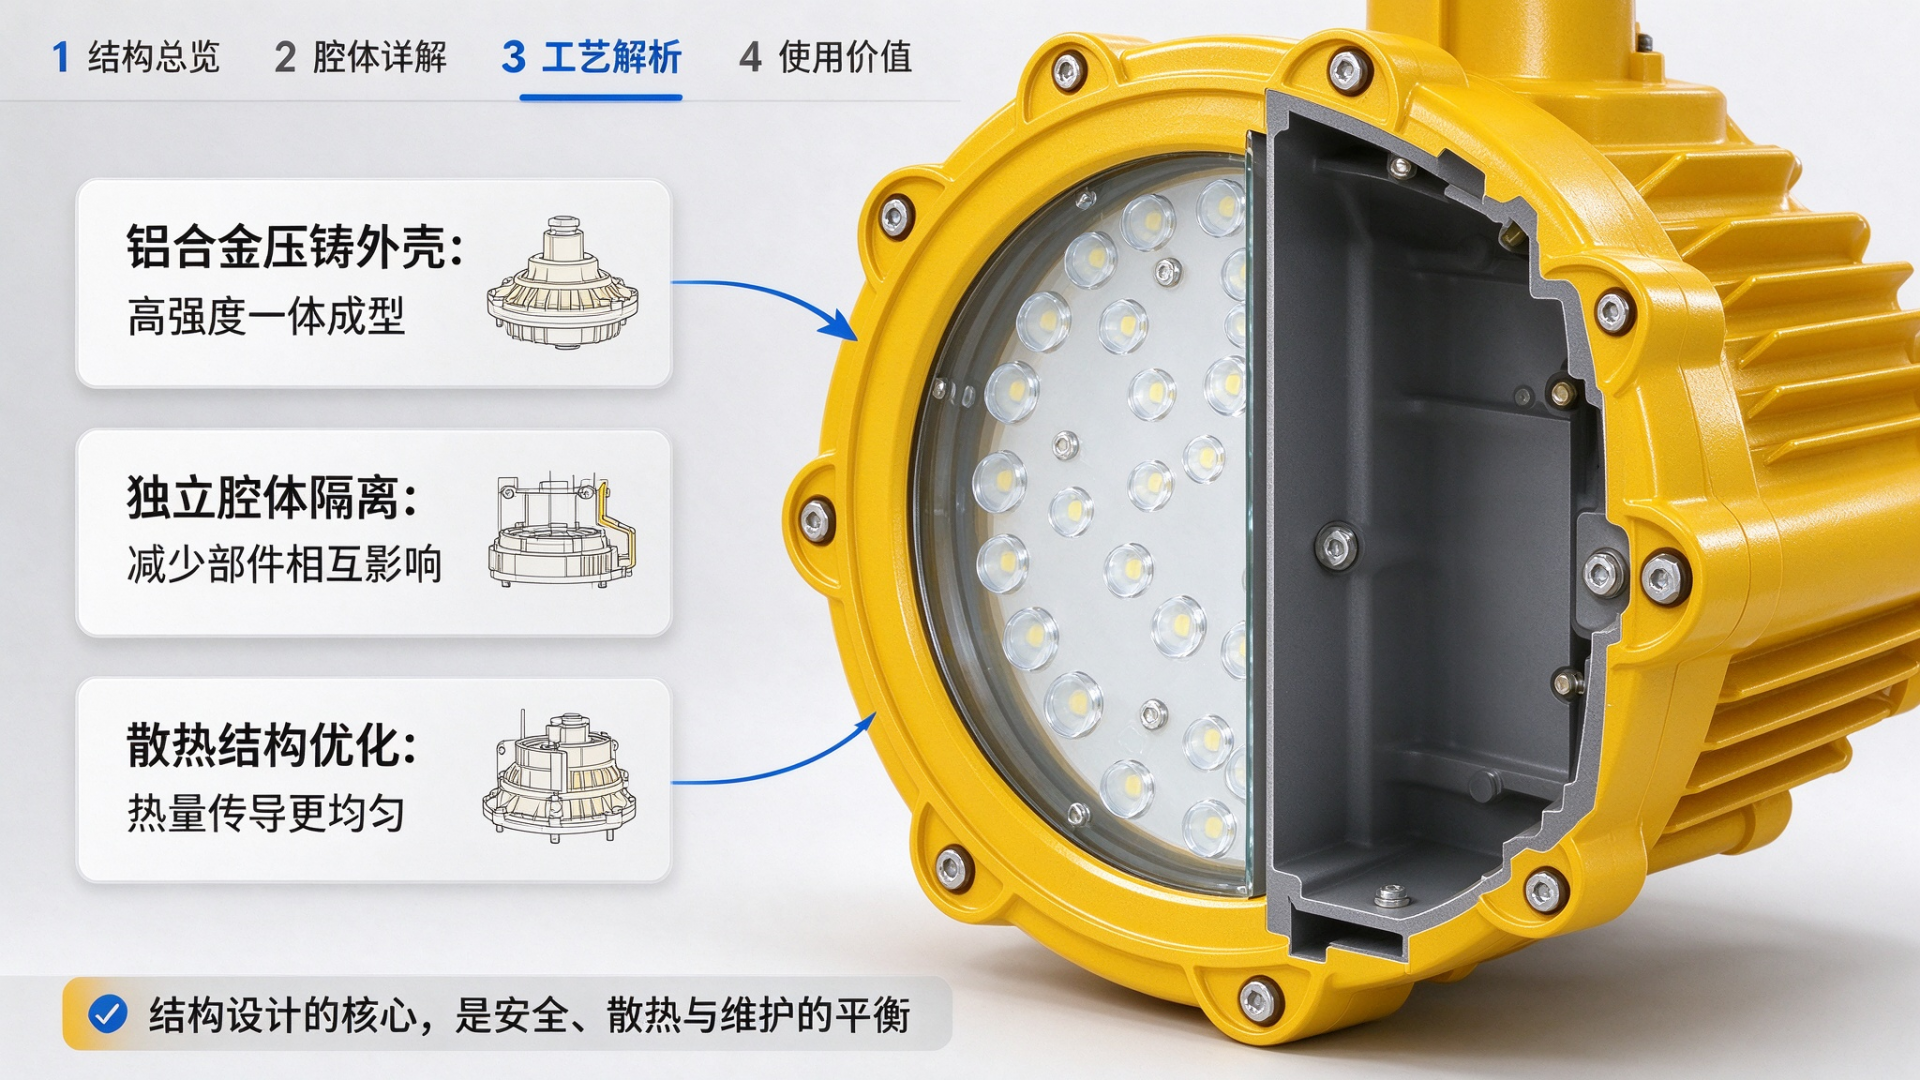
按GB/T 3836.2标准,防爆投光灯外壳要扛得住内部爆炸冲击,还得靠接合面间隙把火焰冷却住。防爆投光灯外壳用铝合金压铸来做,看中的是一次成型复杂隔爆结构的能力,还有铝材密度只有钢的三分之一,防爆投光灯装在高处省力气。荣朗防爆的LED防爆投光灯RLB156、智能LED防爆泛光灯RLB159、LED防爆泛光灯RLB158、防爆平台灯RLB157,外壳全部走铝合金压铸成型路线,产品页参数可对照选型。
ADC12
防爆投光灯外壳最常用的压铸铝材是ADC12,也叫YL113。这种材料流动性好,适合压铸防爆投光灯隔爆腔体那种复杂内部结构。ADC12压铸件时效处理后抗拉强度能到250MPa以上,防爆投光灯外壳隔爆面粗糙度要控制在Ra≤3.2μm,防爆投光灯外壳壁厚一般做到2.5到4mm,太厚反而容易缩孔。防爆投光灯外壳隔爆面长度不低于25mm,间隙控制在0.15mm以内,壳体厚度不小于4mm。RLB156防爆投光灯外壳按IIC级最高螺纹结构防爆标准制成,材质选型上就是按这个路子走的。也有厂家用ZL104或ADC10,ADC10含铜量低,适合对静电积聚敏感的防爆投光灯场景。材质选不对,防爆投光灯外壳的防爆性能就无从谈起。
压铸工序
防爆投光灯外壳的压铸用冷室压铸机。熔融铝液在高压下高速充填模具型腔,压力下快速凝固成型。防爆投光灯外壳模具设计阶段就要把分型面位置和浇注系统定好,防爆投光灯外壳隔爆螺纹部位用专用螺纹镶件成型,保证螺纹精度达到有效啮合扣数≥5扣。压铸过程中最头疼的是气孔。防爆投光灯外壳属于深腔薄壁结构,气体不容易排出去,传统工艺气孔缺陷能有3到5处每件。解决办法是上真空压铸,把型腔真空度拉到-90kPa,防爆投光灯外壳气孔缺陷能降到0到1处每件。熔炼环节也得下功夫,真空脱气或氮气吹扫把氢含量压到0.1ml/100g以下,从源头减少气泡。压铸完了要时效处理,120℃保温2小时,把内应力消掉,不然后期防爆投光灯外壳用着用着就可能开裂。RLB159智能LED防爆泛光灯外壳采用复合型结构、平面隔爆形式,压铸环节对型腔精度和充填控制的要求比普通防爆投光灯外壳更高。
CNC精加工和表面处理
压铸出来的防爆投光灯外壳毛坯还达不到隔爆面精度要求,脱模后先去毛刺、抛丸,把氧化皮和飞边清掉,然后防爆投光灯外壳隔爆接合面上数控机床精加工。防爆投光灯外壳法兰面的平面度和螺纹精度都要控制到设计公差以内,这一步直接决定防爆投光灯外壳的隔爆间隙能不能达标。防爆投光灯外壳表面处理走高压静电喷塑,涂层厚度60到80μm,防腐等级做到WF2,防护等级IP66。抛丸处理不光为了好看,更重要是把防爆投光灯外壳表面清理干净,让喷塑层附着力够强。防爆投光灯外壳长期在化工腐蚀环境里泡着,喷塑层要是脱落了,铝基体很快就被腐蚀穿。RLB158 LED防爆泛光灯外壳经铝合金压铸成型后表面高压静电喷塑,RLB157防爆平台灯外壳同样走这道工艺,防腐等级都标到WF2。
散热和隔爆
防爆投光灯的散热和隔爆是矛盾的。隔爆要求腔体密闭,密闭了热量就出不去。所以防爆投光灯外壳设计时要把散热鳍片和壳体一体压铸出来,利用铝材本身的高导热性把LED芯片的热量导出去。防爆投光灯外壳散热鳍片最小做到1.2到1.5mm,太薄了压铸充填不满。防爆投光灯外壳的密封靠硅胶密封圈加不锈钢螺栓均匀压紧,出线端用金属防水锁紧接头,防爆投光灯整机防护等级做到IP65以上。密封圈老化了就得换,不然水汽进去,防爆投光灯内部电气元件绝缘性能就完了。RLB157防爆平台灯外壳采用铝合金压铸成型,配合高透光钢化玻璃,整机防护等级做到IP66,就是散热和隔爆一起考虑的结果。
防爆投光灯外壳出厂前,外观要查有没有裂纹、变形、涂层剥落。防爆投光灯外壳隔爆面要用专业量具测间隙和长度,确保符合GB/T 3836.2要求。敲击辨音也能辅助判断防爆投光灯外壳铸件内部有没有大气孔或缩松,声音发闷的可能内部有缺陷。防爆投光灯外壳铭牌上的防爆标志、温度组别、防护等级要跟实际检测报告对得上。荣朗防爆的LED防爆投光灯RLB156、智能LED防爆泛光灯RLB159、LED防爆泛光灯RLB158、防爆平台灯RLB157外壳都经过外观、隔爆面、铭牌三道检验再出厂。防爆投光灯外壳的铝合金压铸,从ADC12材料选型、真空压铸控制气孔、CNC精加工保隔爆面精度,到喷塑防腐和密封装配,每一步都跟防爆性能挂钩。压铸工艺做扎实了,防爆投光灯外壳才能既扛得住爆炸压力,又挡得住环境侵蚀,在石油化工矿山这些地方长期可靠地亮着。可以联系荣朗防爆客服获取防爆投光灯产品资料方便选型对照。